
Prahy a podběhy se vaří plným drátem 0,6–0,8 mm s ochranným plynem na 45–60 A — a nikdy souvislou housenkou. Dělají se body po jedné sekundě s pauzou, jinak plech 0,8 mm propálíte nebo vytáhnete. Nejčastější chyba přitom není v nastavení, ale v tom, co následuje po svařování: neošetřený svar prorezaví dřív než původní plech.
Vyvaření prahu je jedna z mála oprav, kterou zvládne kutil doma a ušetří na ní 15–30 tisíc korun. Zároveň je to práce, u které se nejčastěji chybuje — a chyba se pozná až za dvě zimy, kdy se nový plech začne loupat kolem svaru. Tenhle návod je psaný tak, aby se to nestalo.
Nejdřív si ověřte, jestli se to vůbec vyplatí
Než začnete nakupovat, oklepněte podezřelá místa kladívkem a projeďte je šroubovákem. Zdravý plech zvoní, prorezlý duní a šroubovák do něj vjede.
- Povrchová koroze bez děr — nevaří se. Stačí obrousit, ošetřit a natřít.
- Díra do 10 cm v běžném plechu — ideální kandidát na záplatu, práce na jedno odpoledne.
- Prorezlý nosník, práh v místě zvedáku, uchycení tlumiče nebo nápravy — tohle nechte autorizovanému servisu. Nejde o schopnost svařit to, ale o to, že jde o nosný prvek a při STK se na něj kouká zvlášť.
- Rez po celé délce prahu na obou stranách — spočítejte si čas. Bývá levnější koupit celý prahový plech než ho skládat ze záplat.
Pozor na to, co je za plechem. Než škrtnete oblouk, odpojte akumulátor, vytáhněte koberce a tlumicí rohože z místa opravy a zkontrolujte, kudy vedou palivové a brzdové trubky. Živičná tlumicí hmota na spodku karoserie hoří výborně a doutná dlouho — a doutnající auto v garáži je nejčastější scénář požáru při domácím svařování.
Čím to vařit — a proč ne tím drátem, co máte v krabici
Na karoserii se používá MIG/MAG s plným drátem a ochranným plynem. Ne MMA elektrodou, ne trubičkovým drátem. Důvod je jednoduchý: obojí vnáší do plechu víc tepla, než 0,8mm plech snese.
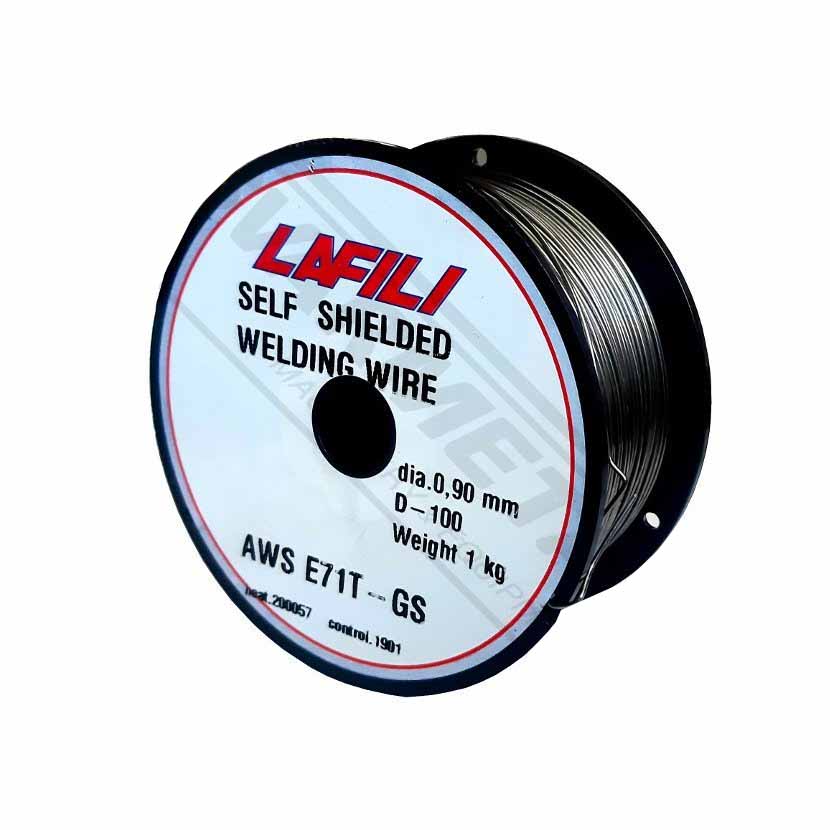
Trubička 0,9 mm z krabice
Na karoserii ne. Příliš teplá, velký rozstřik, struska z každého bodu.
Plný drát G3Si1 + plyn
Klidný oblouk, čistý svar, žádná struska. Tohle chcete.
Praktická poznámka k našim strojům
V balení MIG210FALCO 3 LCD i MIG260LED najdete 1 kg samokrycího trubičkového drátu 0,9 mm. Je tam proto, abyste mohli hned zkusit svařovat bez lahve — na karoserii ho ale nepoužívejte. Průměr 0,9 mm je na plech 0,8 mm moc, trubička hoří teplejší, dělá výrazně větší rozstřik a strusku, kterou musíte z každého bodu odklepnout. Kupte si k tomu plný drát a plyn; rozdíl uvidíte na prvním bodu.
A ještě jedna věc, na kterou se často zapomíná: trubičkový drát potřebuje opačnou polaritu než plný drát. Když v hořáku vyměníte trubičku za plný drát a nepřehodíte kabely uvnitř stroje, oblouk bude neklidný, plivavý a budete si myslet, že je vadná svářečka. Plný drát s plynem = drát na plus. Samokrycí trubička = drát na mínus.
Jaký stroj stačí
Na karoserii nerozhoduje maximální proud, ale jak nízko stroj umí jít a jak stabilně tam hoří. MIG210FALCO začíná na 35 A, MIG260LED na 30 A — obojí je pro plech kolem 1 mm v pořádku. Rozdíl je jinde:
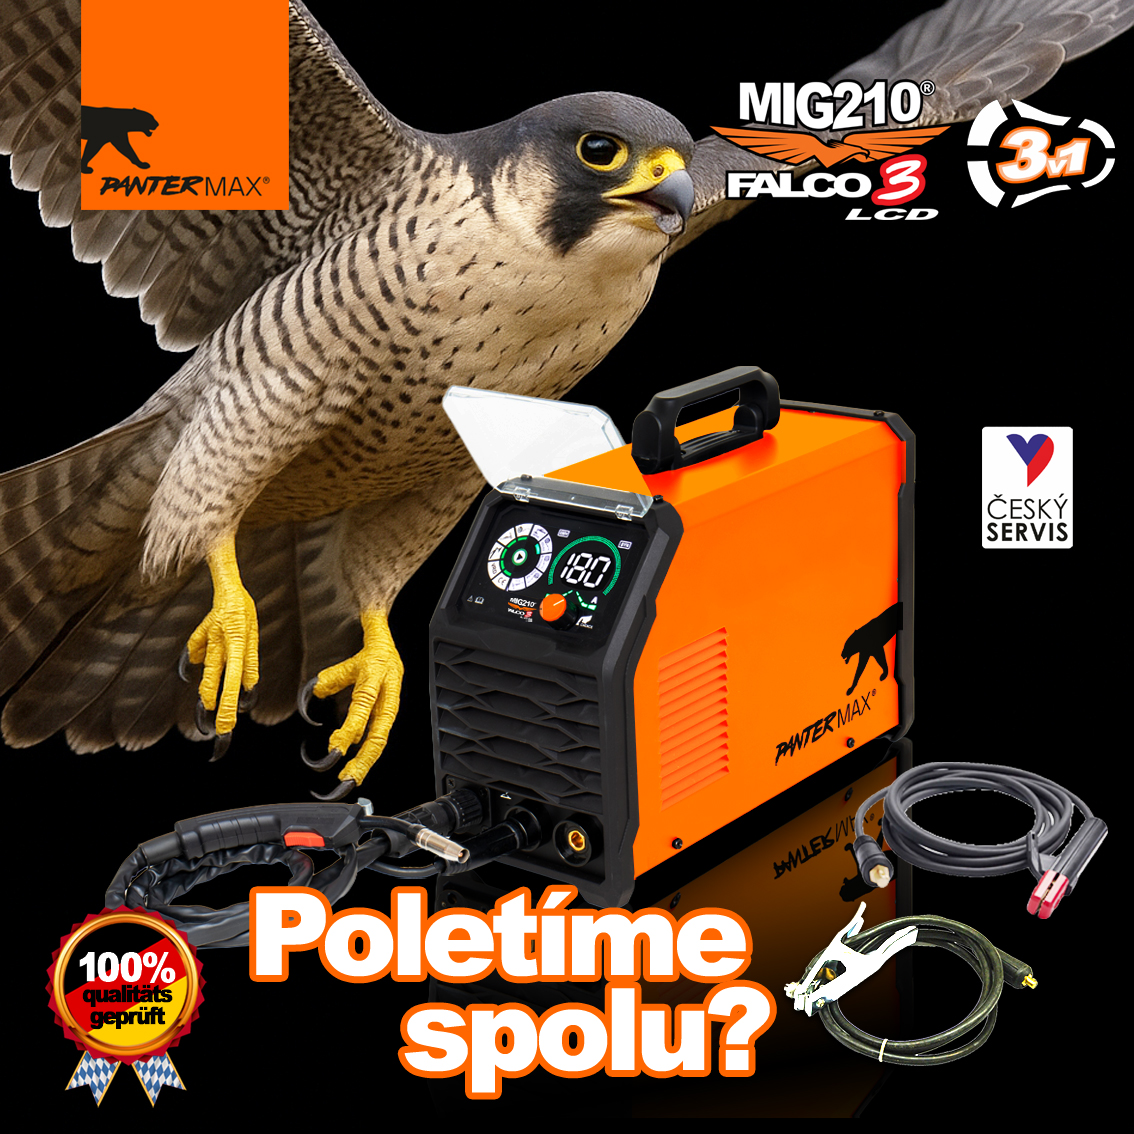
Bere jen cívky D100 (1 kg). Na jeden práh to stačí, ale při větší opravě budete cívku měnit uprostřed práce. Zatěžovatel 40 % při 180 A — při 50 A, které použijete, prakticky neomezeně.
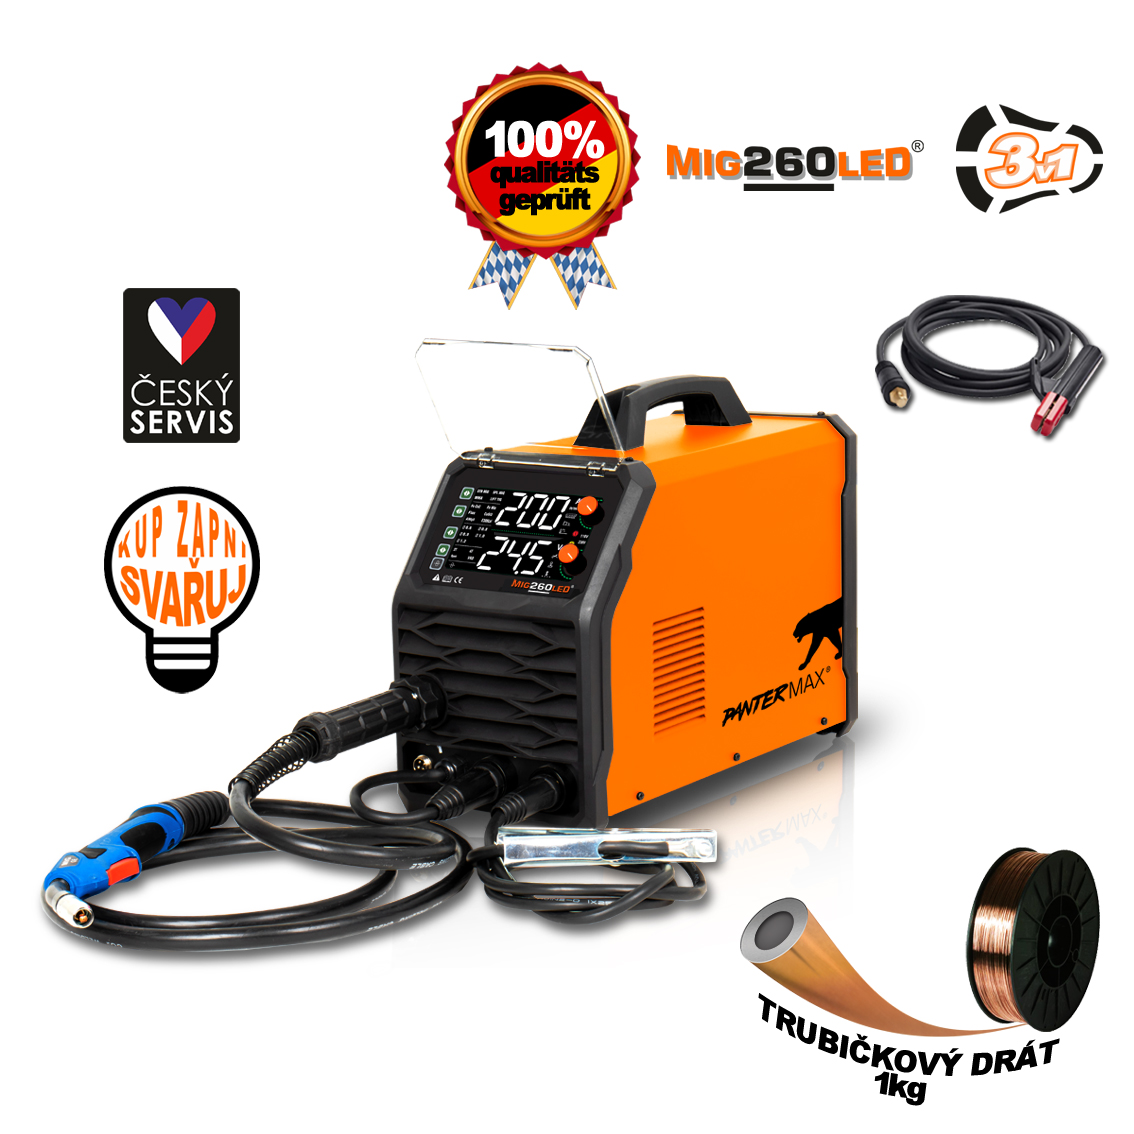
Bere cívky 5 kg a má synergickou křivku pro ocel v CO₂ i ve směsi, takže si nastavíte tloušťku a stroj napětí dopočítá sám. Pokud plánujete vyvařit celé auto, ušetří vám to hodně nadávání.
Nastavení: tabulka, kterou si vytiskněte
| Plech | Drát | Proud | Napětí | Plyn | Technika |
|---|---|---|---|---|---|
| 0,6–0,8 mm | 0,6 mm | 40–50 A | 15–16 V | 8–10 l/min | body 0,5–1 s, pauza 10 s |
| 0,8–1,0 mm | 0,6 nebo 0,8 mm | 50–60 A | 16–17 V | 10 l/min | body 1 s, pauza 8–10 s |
| 1,2–1,5 mm výztuhy, plechy pod prahem |
0,8 mm | 70–90 A | 17–18 V | 10–12 l/min | krátké housenky 20–30 mm |
| 2–3 mm konzole, držáky |
0,8 mm | 100–130 A | 18–20 V | 12 l/min | souvisle |
Hodnoty platí pro plný drát G3Si1 s ochranným plynem. Podle stroje, délky hořáku a nastavení synergie se mohou lišit zhruba o 5–10 % — berte je jako výchozí bod, který doladíte na zkušebním kusu.
CO₂ nebo směs?
Na karoserii čistý CO₂ úplně stačí a je nejlevnější. Směs 82 % argonu a 18 % CO₂ (u nás jako C18) dělá klidnější oblouk, výrazně menší rozstřik a hladší svar, který se lépe brousí. Pokud vaříte jednou za rok jeden práh, vezměte CO₂ 8 l. Pokud plánujete vyvařit celé auto, směs se vyplatí už kvůli času ušetřenému na čištění.
Praktický detail: v garáži nechte vypnutou ventilaci a zavřete vrata. Průvan odfoukne ochranný plyn z lázně a svar bude plný pórů, i když je nastavení správně. Odvětrávejte mezi svařováním, ne při něm.
Postup krok za krokem
1 Odkryjte celý rozsah koroze
Obruste barvu 5 cm kolem podezřelého místa. Rez pod lakem sahá vždycky dál, než se zdá — počítejte s tím, že vyříznete o třetinu větší kus, než jste plánovali. Lepší poznat to teď než po nákupu plechu.
2 Vyřízněte poškozený plech do zdravého materiálu
Řežte 20–30 mm do zdravého plechu, ideálně do pravidelného tvaru — obdélník nebo lichoběžník se lemuje a lícuje mnohem snáz než tvar podle koroze. Použijte tenký řezný kotouč nebo plazmu.
3 Vyrobte záplatu na tupý spoj, ne přeplátovaně
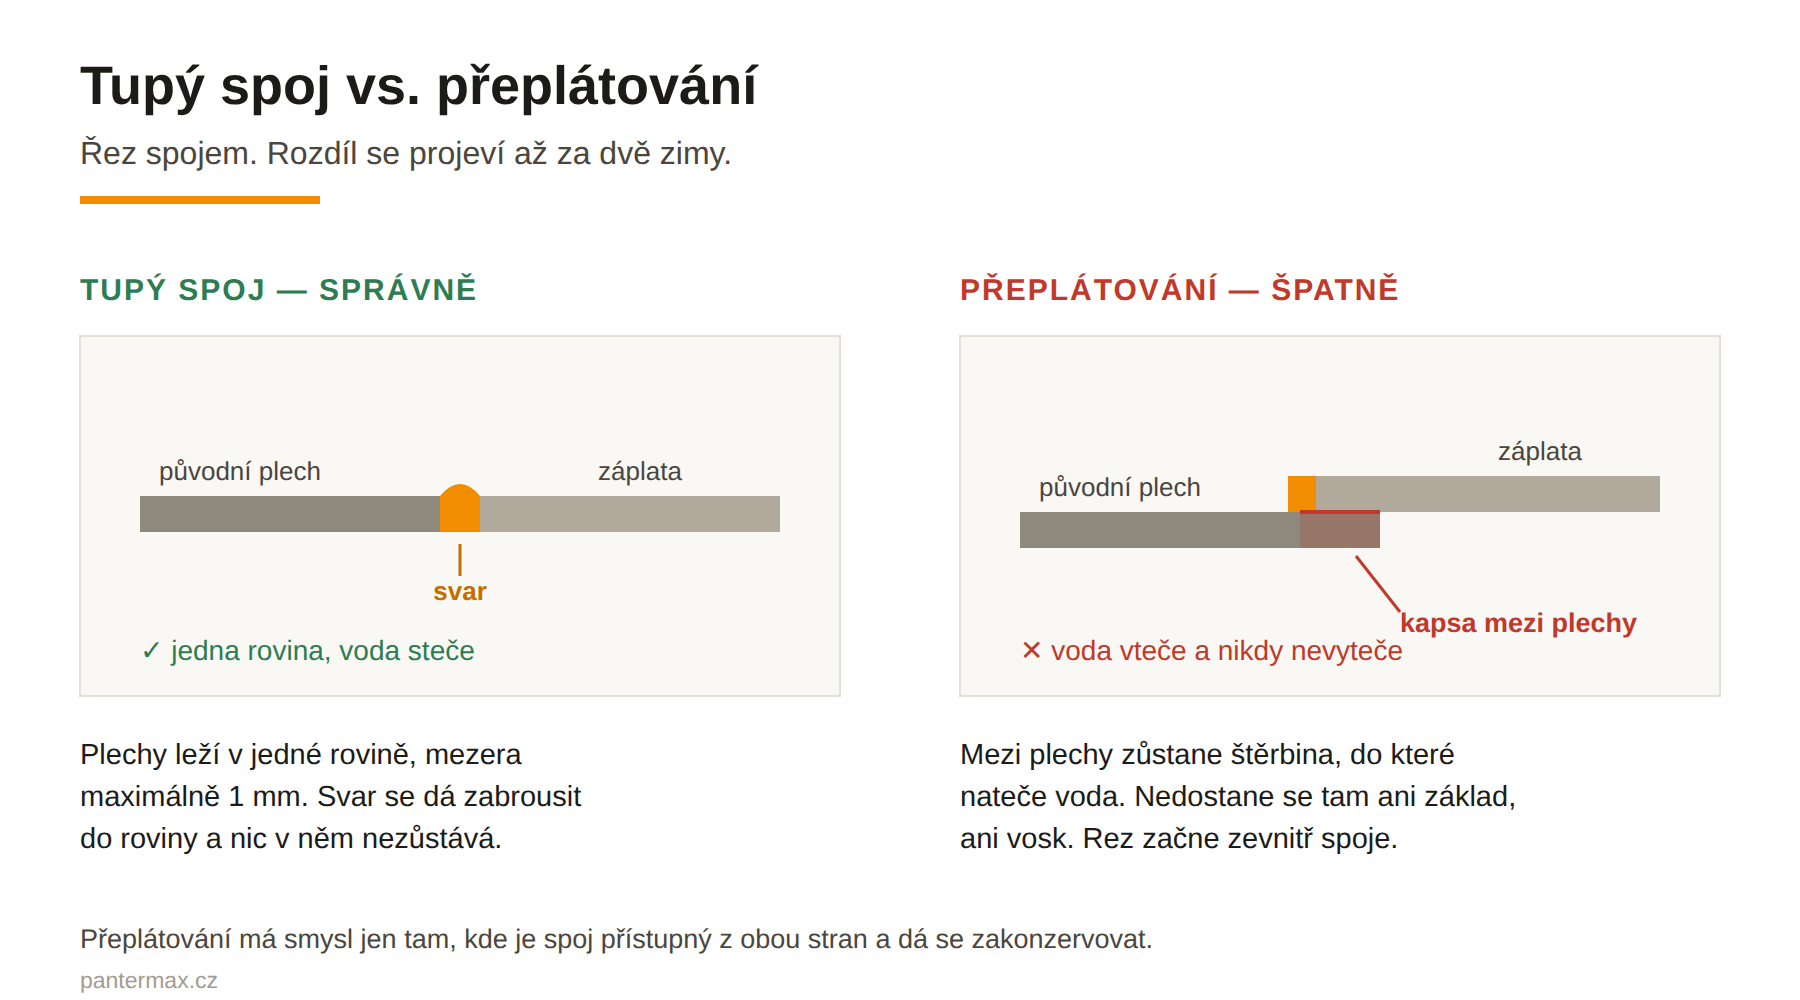
Plech volte stejné tloušťky jako originál — u běžných osobních aut 0,8 nebo 1 mm. Záplatu dělejte na tupý spoj: přeplátovaný spoj vytvoří kapsu, do které se dostane voda a nikdy z ní nevyteče. Mezera mezi plechy má být maximálně 1 mm. Kde je větší, tam propálíte díru.
4 Očistěte oba plechy na holý kov — z obou stran
Barva, tmel, zbytky vosku i zinek musí pryč v pásu 25 mm od svaru, a to i ze zadní strany. Zemnicí svorku připněte co nejblíž k místu svaru na čistý kov — ne na šroub karoserie přes barvu. Špatná zem je nejčastější důvod, proč „stroj nedrží oblouk".
5 Stehujte křížem, ne popořadě
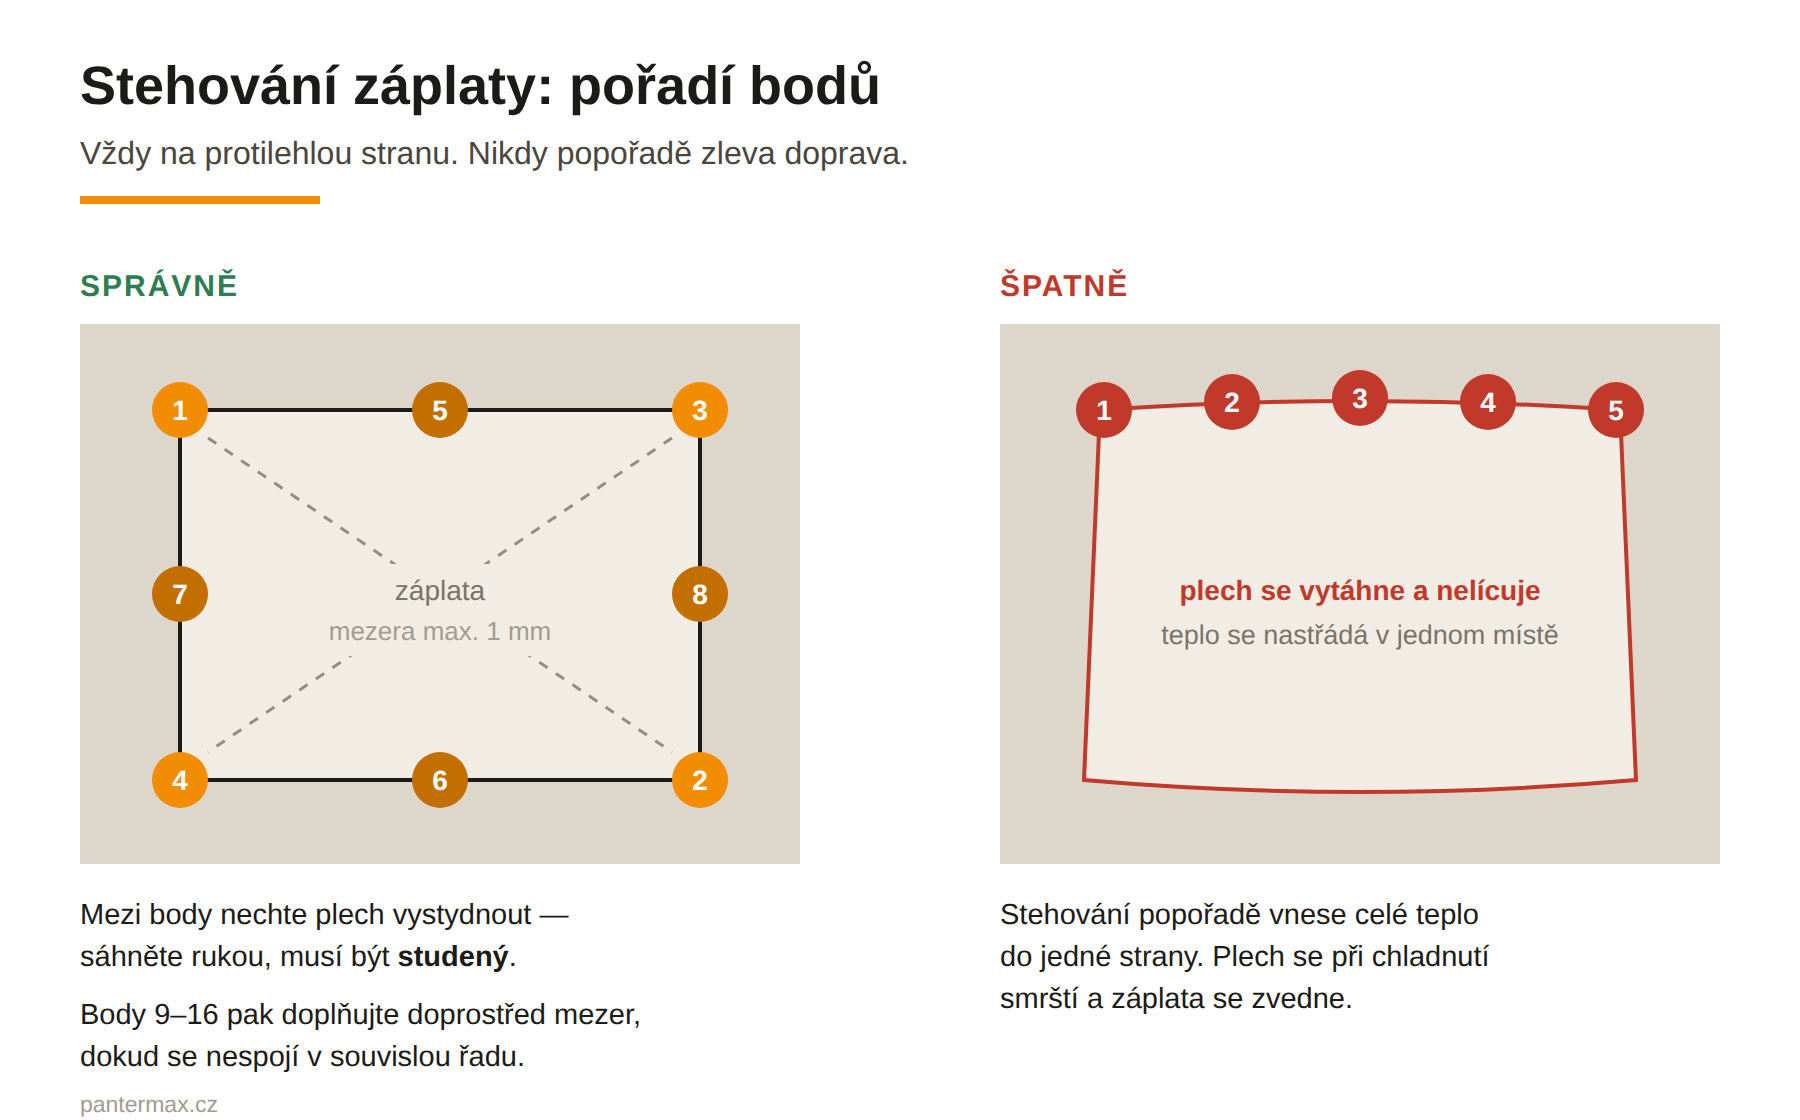
Nejdřív čtyři body do rohů, pak vždycky na protilehlou stranu. Rozestup 30–40 mm. Kdo stehuje popořadě zleva doprava, dostane na konci záplatu, která nelícuje — plech se během chladnutí smrští. Mezi body si sáhněte rukou: plech musí být studený, ne teplý.
6 Zavařte mezery mezi body
Postupně přidávejte body doprostřed mezer, dokud se nespojí v souvislou řadu. Nikdy nejeďte housenku — na 0,8mm plechu propálíte díru dřív, než ujedete 2 cm. Pokud vám díra přece jen vznikne, nesnažte se ji zavařit „přidáním materiálu": podložte ji zezadu kouskem mědi nebo silnějším plechem a zavařte na podložku.
7 Obrušte svar do roviny — ale ne pod úroveň plechu
Lamelovým kotoučem srovnejte svar do roviny s okolním plechem. Zabrousit svar do prohlubně znamená zeslabit plech přesně tam, kde má být nejsilnější. Zbytek srovná tmel.
8 Ochrana svaru — krok, na kterém to obvykle padne
Tady se rozhoduje, jestli oprava vydrží dvě zimy nebo deset let. Svar je po svařování holý kov bez jakékoli ochrany, navíc s tepelně ovlivněnou zónou, která koroduje ochotněji než původní plech.
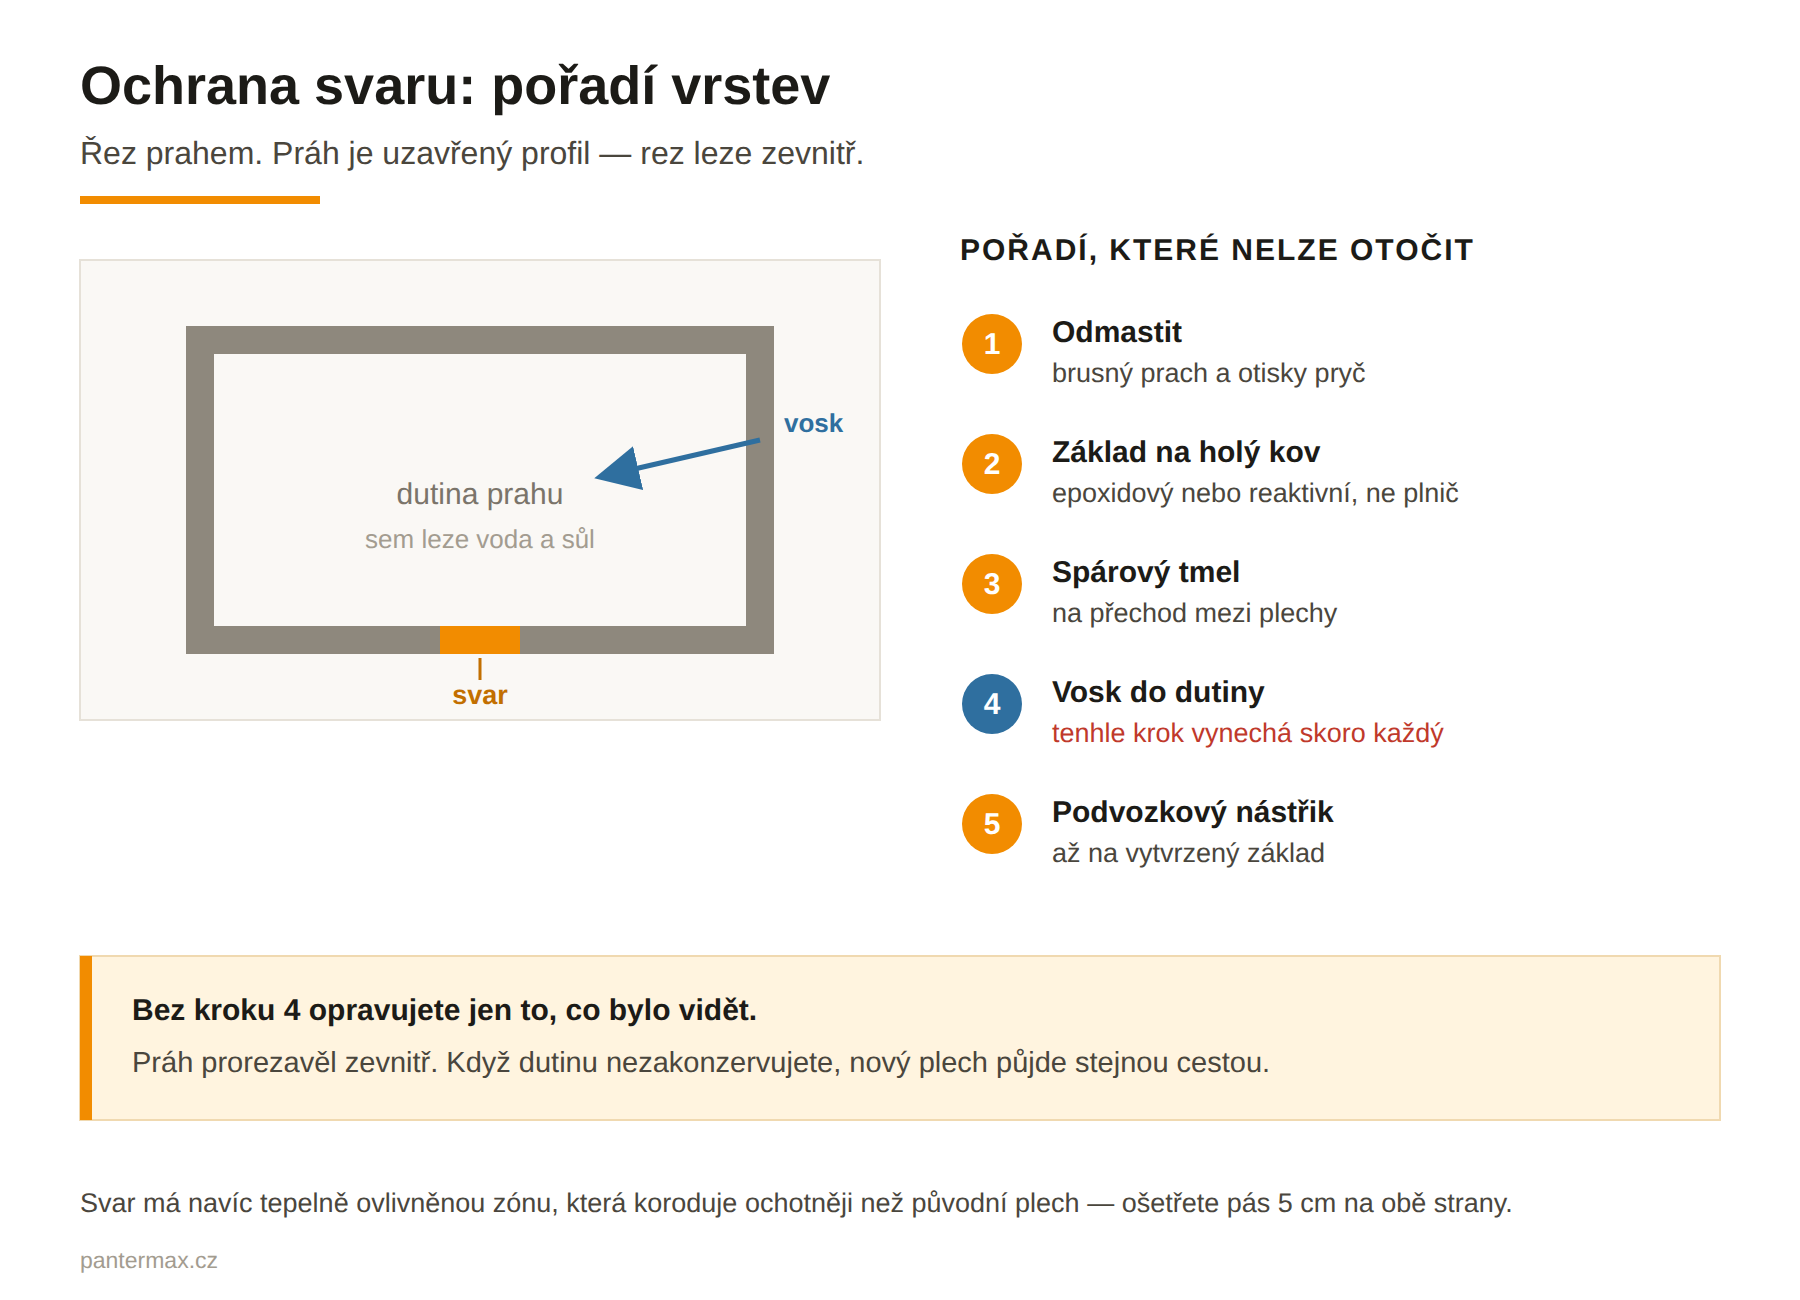
Pořadí nelze otočit. Nejčastěji se vynechá vosk do dutiny — a přitom právě dutina je důvod, proč práh prorezavěl. Když ji nezakonzervujete, opravili jste jen to, co bylo vidět, a nový plech půjde stejnou cestou jako ten původní.
Když to nejde: co vidíte a co s tím
| Co vidíte | Čím to je | Co udělat |
|---|---|---|
| Propálil jsem díru | Vysoký proud, dlouhý bod nebo mezera nad 1 mm | Ubrat 10 A, zkrátit bod na 0,5 s, díru zavařit na měděnou podložku zezadu |
| Záplata se vyboulila | Příliš mnoho tepla na malé ploše, stehování popořadě | Stehovat křížem, mezi body nechat plech vystydnout, vlhkým hadrem chladit okolí (ne svar) |
| Svar je porézní, děravý | Průvan, málo plynu, nedočištěná barva nebo zinek | Zavřít vrata, zvýšit průtok na 10–12 l/min, dočistit plech na holý kov z obou stran |
| Oblouk skáče, drát tluče do plechu | Špatná zem, opotřebený průvlak, nebo drát na špatné polaritě | Zem na holý kov blízko svaru, vyměnit průvlak, zkontrolovat polaritu (plný drát = plus) |
| Drát se seká, motá se v kladkách | Přetažený nebo povolený přítlak, zanesený bowden | Přítlak nastavit tak, aby drát proklouzl, když hořák přitisknete k desce — víc ne. Podrobně v článku Vedení drátu v MIGu |
| Bílý štiplavý kouř, večer třesavka | Zinek z pozinkovaného plechu — horečka z kovových par | Zinek předem obrousit, vařit s odsáváním nebo v průvanu za zády, respirátor třídy FFP3. Není to „nepříjemné", je to otrava |
Bezpečnost: dvě věci, které nejsou doporučení, ale povinnost
Svařování v garáži spadá pod vyhlášku č. 87/2000 Sb., která stanoví podmínky požární bezpečnosti při svařování. Pro domácí opravu z ní plynou dvě věci, které stojí za dodržení bez ohledu na to, jestli vás někdo kontroluje:
- Hasicí přístroj na dosah ruky — vyhláška počítá se dvěma, z toho jedním práškovým o hmotnosti nejméně 5 kg.
- Požární dohled po skončení práce. Vyhláška uvádí nejkratší dobu 8 hodin. Není to formalita: doutnající tlumicí hmota nebo koberec se rozhoří klidně za dvě hodiny po tom, co odejdete.
Svářečský průkaz na opravu vlastního auta na vlastním pozemku nepotřebujete — kvalifikační požadavky se vážou na svařování jako pracovní činnost. Požárně-bezpečnostní povinnosti ale platí pro každého.
Co k tomu potřebujete


Vše skladem, doprava zdarma od 5 000 Kč. Tlakové lahve vozí přepravce zvlášť (režim ADR) — počítejte s doručením o 2–3 dny později než zbytek objednávky.
Časté dotazy
Jde vyvařit auto elektrodou?
Na karosářský plech 0,8 mm prakticky ne. Nejtenčí běžná elektroda 1,6 mm potřebuje kolem 40–50 A a vnáší do plechu podstatně víc tepla než MIG — propálíte dřív, než svar vznikne. MMA má smysl na silnější části pod vozem od 2 mm výš.
Můžu vařit na 16A jističi?
Na karoserii ano — při 50–60 A odebírá stroj ze sítě zlomek toho, co při plném výkonu. Problém nastává až u silnějších dílů. Jistič volte charakteristiky C nebo D, béčko při zapálení oblouku vypadává. Víc v článku Svářečka a jističe.
Musím kupovat láhev, nebo stačí trubičkový drát?
Na karoserii kupte láhev. Trubičkový drát bez plynu je dobrý venku a na silnější materiál, ale na 0,8mm plech je moc teplý a dělá strusku, kterou musíte z každého bodu odklepnout. Láhev CO₂ 8 l vyjde na 2 281 Kč a je vaše — neplatíte pronájem.
Projde svařený práh technickou?
Ano, pokud je oprava provedená řádně a nejde o nosný prvek deformovaný po nehodě. Technik se dívá na celistvost, korozi a pevnost — ne na to, kdo to vařil. Kritické body (uchycení náprav, místa pro zvedák, nosníky) ale nechte servisu.
Proč mi svar rezaví dřív než zbytek auta?
Protože nebyl ošetřený zevnitř. Práh je uzavřený profil a koroze do něj leze z dutiny. Když po svařování nenastříkáte dutinový vosk, opravili jste jen to, co bylo vidět.
Čtěte dál