Na dotaz „jaké nastavení na 2mm plech" dostanete na fórech deset odpovědí a devět z nich končí větou, že univerzální parametry neexistují. Je to pravda a zároveň to nikomu nepomůže. Tady jsou konkrétní čísla pro ocel od 0,8 do 6 mm, ke kterým se dostanete otočením dvou koleček — a k tomu postup, jak si je za pět minut doladit na svém kusu plechu.
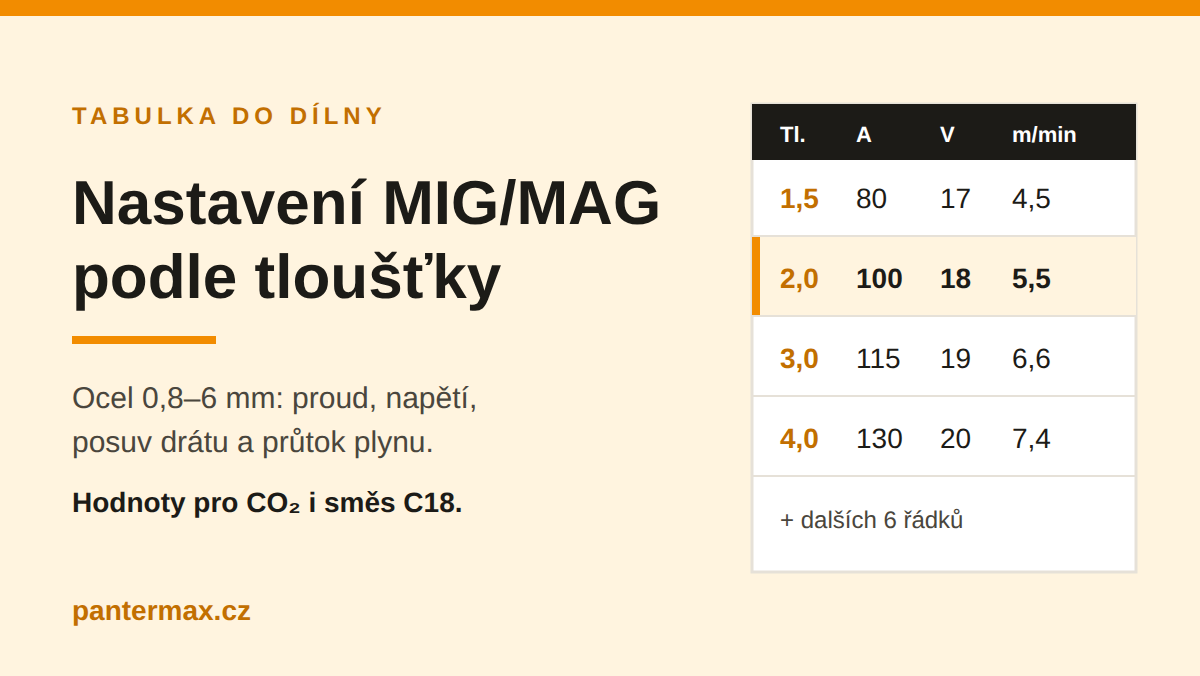
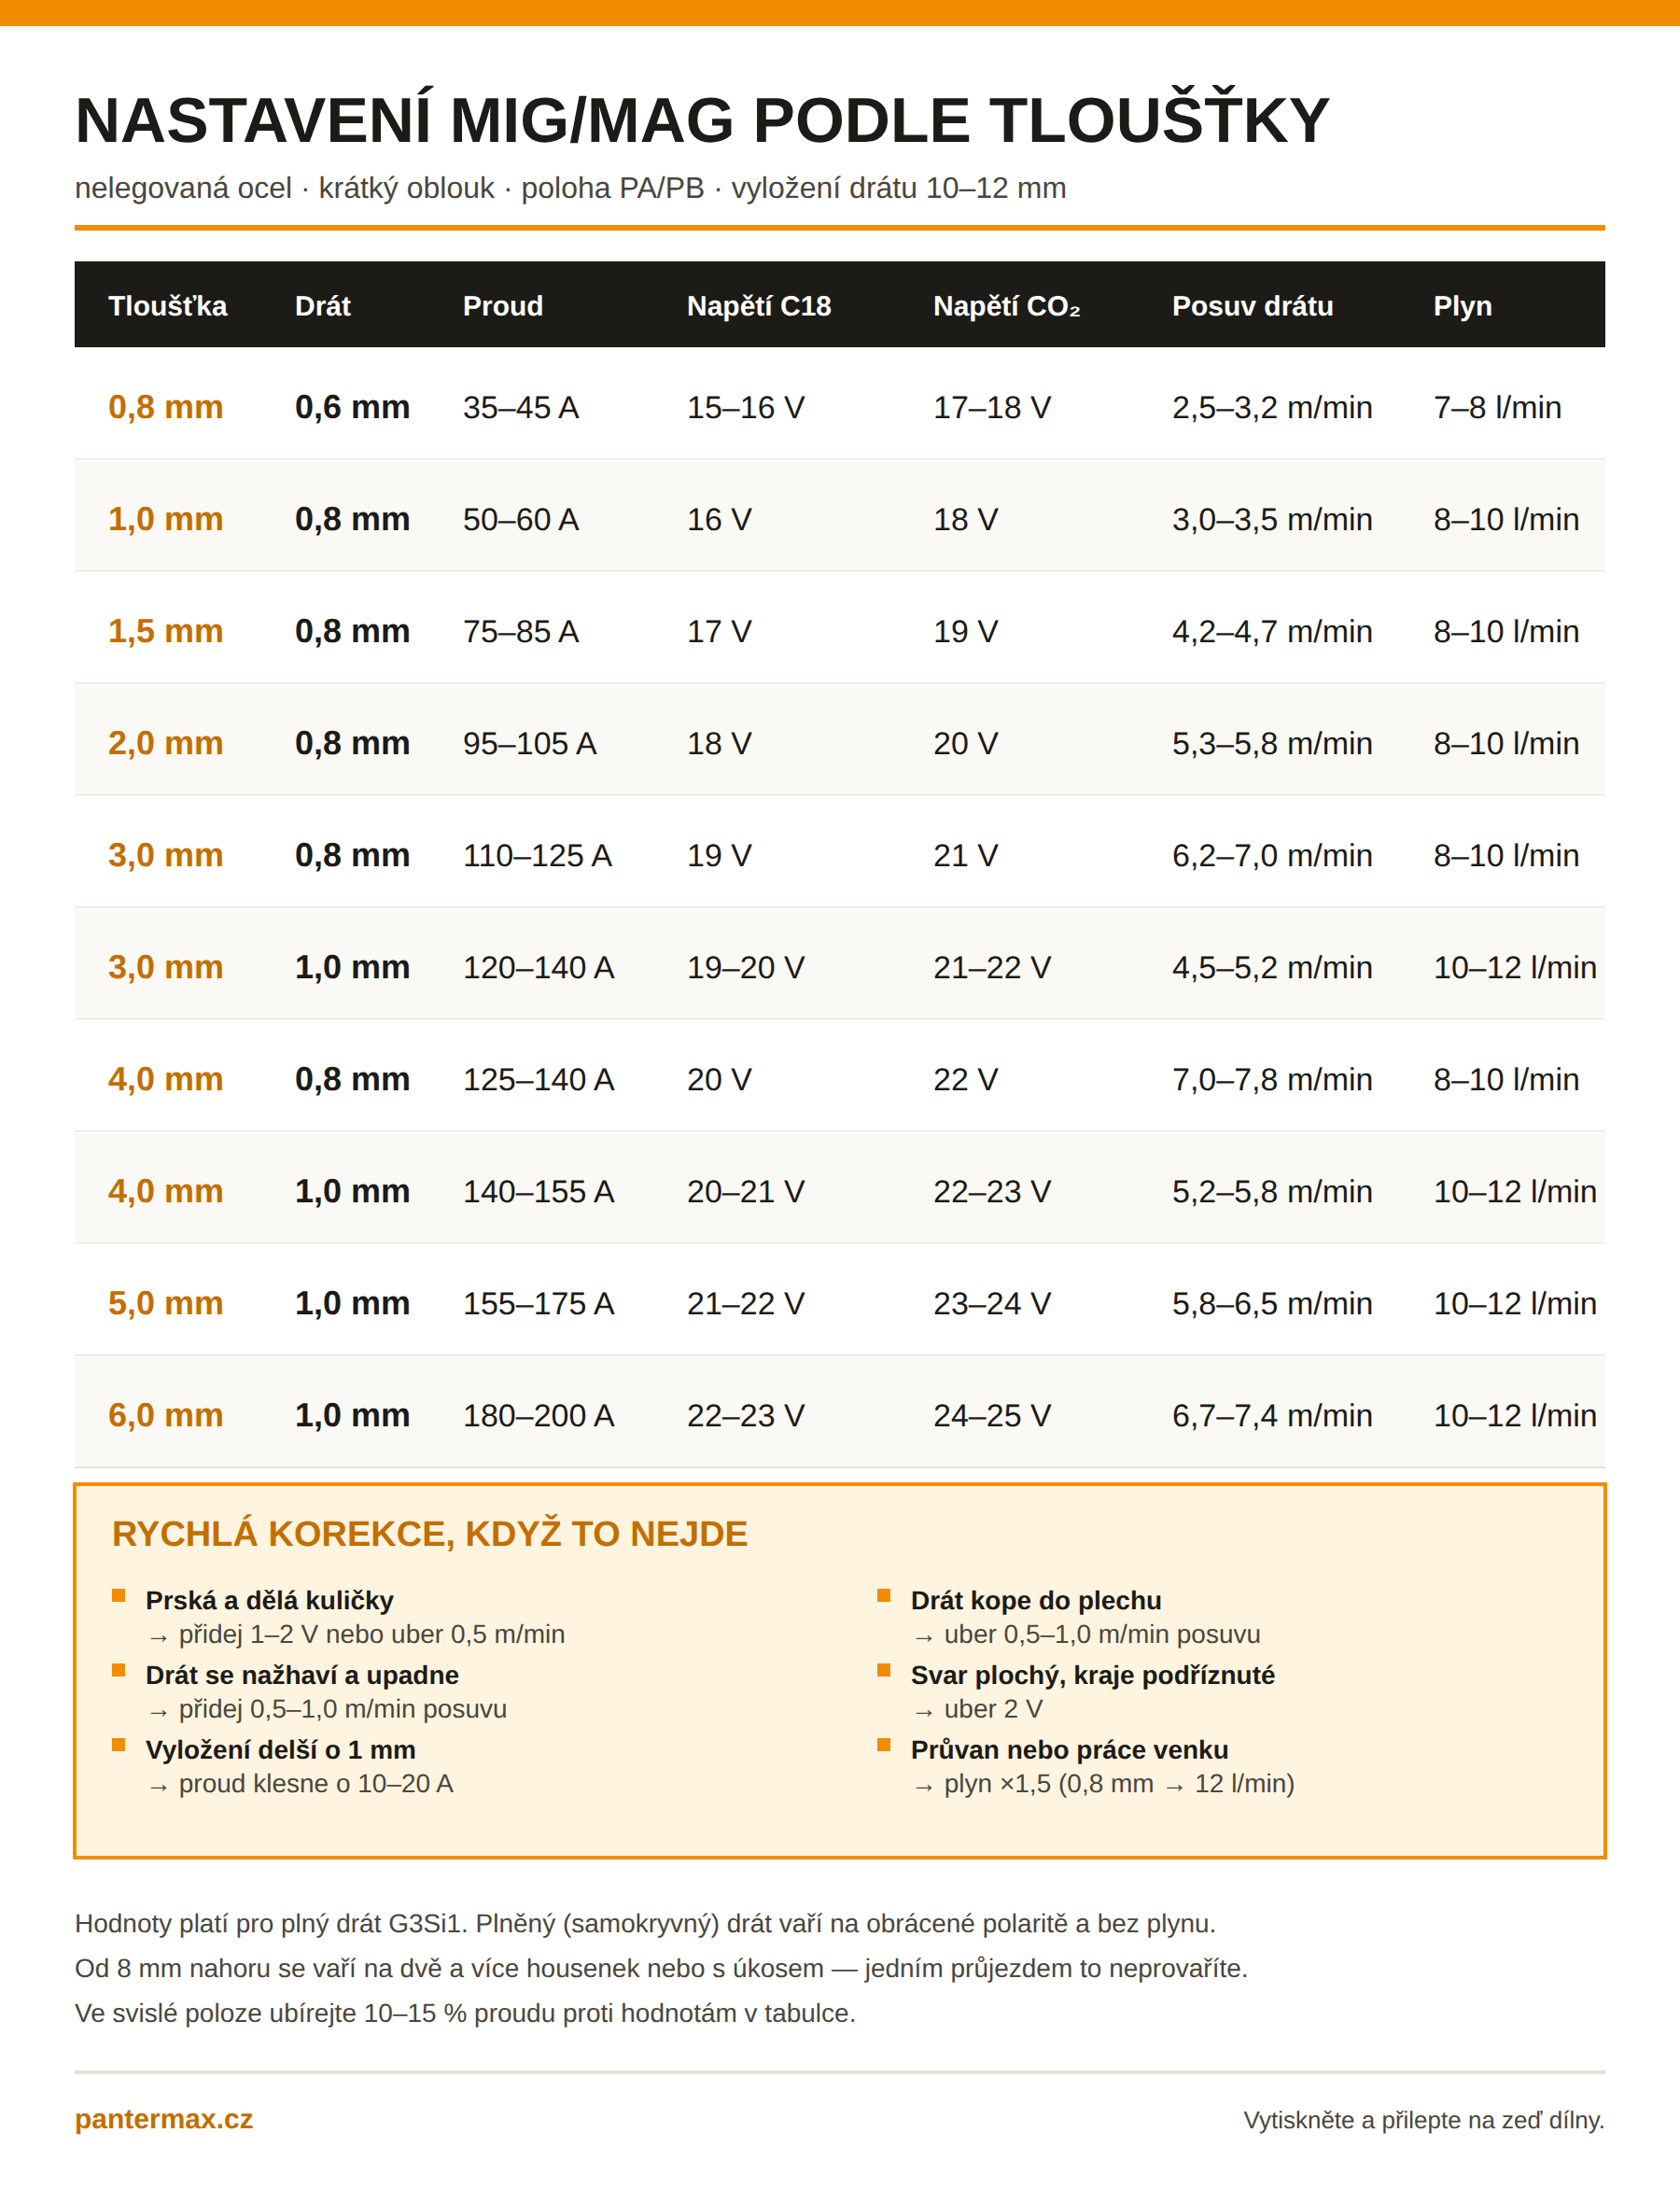
Tabulku máte níž dvakrát: jako obrázek k vytištění na A4 a jako text, ze kterého se dá kopírovat. Vytiskněte, strčte do fólie a přilepte na zeď u svářečky. Za tři měsíce budete vědět, kde se na ní díváte, i přes kuklu.
Tabulka: proud, napětí, posuv a plyn podle tloušťky
Hodnoty platí pro nelegovanou ocel, plný drát G3Si1, koutový nebo tupý svar v poloze PA/PB (vodorovně, „na stole"), krátký oblouk a vyložení drátu 10–12 mm. Ve svislé poloze ubírejte 10–15 % proudu.
| Tloušťka | Drát | Proud | Napětí C18 | Napětí CO2 | Posuv drátu | Plyn |
|---|---|---|---|---|---|---|
| 0,8 mm | 0,6 mm | 35–45 A | 15–16 V | 17–18 V | 2,5–3,2 m/min | 7–8 l/min |
| 1,0 mm | 0,8 mm | 50–60 A | 16 V | 18 V | 3,0–3,5 m/min | 8–10 l/min |
| 1,5 mm | 0,8 mm | 75–85 A | 17 V | 19 V | 4,2–4,7 m/min | 8–10 l/min |
| 2,0 mm | 0,8 mm | 95–105 A | 18 V | 20 V | 5,3–5,8 m/min | 8–10 l/min |
| 3,0 mm | 0,8 mm | 110–125 A | 19 V | 21 V | 6,2–7,0 m/min | 8–10 l/min |
| 3,0 mm | 1,0 mm | 120–140 A | 19–20 V | 21–22 V | 4,5–5,2 m/min | 10–12 l/min |
| 4,0 mm | 0,8 mm | 125–140 A | 20 V | 22 V | 7,0–7,8 m/min | 8–10 l/min |
| 4,0 mm | 1,0 mm | 140–155 A | 20–21 V | 22–23 V | 5,2–5,8 m/min | 10–12 l/min |
| 5,0 mm | 1,0 mm | 155–175 A | 21–22 V | 23–24 V | 5,8–6,5 m/min | 10–12 l/min |
| 6,0 mm | 1,0 mm | 180–200 A | 22–23 V | 24–25 V | 6,7–7,4 m/min | 10–12 l/min |
Ověřovací pravidlo, kdyby vám tloušťka v tabulce chyběla: zhruba 40 A na každý 1 mm materiálu u tenkých plechů. U 5 mm a výš klesá faktor ke 30 A/mm, protože se vaří na víc housenek. Napětí se z proudu dopočítá jako U ≈ 14 + 0,05 × I — pro 120 A vyjde 20 V, což tabulka potvrzuje.
Vaše svářečka možná ampéry vůbec neukazuje
MIG/MAG zdroj drží konstantní napětí. Vy nastavujete napětí a rychlost drátu; proud je až následek toho, jak rychle se drát v oblouku odtavuje. Proto na levnějších strojích žádné ampéry nenajdete a proto se lidé na fórech přou, jestli se „nastavuje proud, nebo napětí".
Praktický dopad je jednoduchý — tabulku použijete tak jako tak, jen si vyberete sloupec:
- Synergický stroj (například MIG260LED se šesti křivkami nebo MIG230DP): navolíte materiál, průměr drátu a tloušťku, stroj si proud i napětí dosadí sám. Tabulku použijte ke kontrole, jestli si dosadil totéž.
- Stroj s displejem bez synergie: nastavíte napětí ze sloupce podle svého plynu a posuv v m/min.
- Stupňový přepínač a kolečko 1–10: máte jen sloupec posuvu — a ten si musíte přepočítat.
Jak zjistit, kolik metrů za minutu leze z hořáku, když to stroj nepíše: sundejte hubici, odtáhněte hořák od plechu, zmáčkněte spoušť na 6 sekund a změřte, kolik drátu vylezlo. Naměřenou délku v metrech vynásobte deseti — to jsou m/min. Vyleze-li 55 cm, jedete 5,5 m/min, tedy přesně na 2mm plech. Poznamenejte si k tomu polohu kolečka a máte vlastní stupnici.
Přepočet mezi proudem a posuvem, kdyby se vám chtělo počítat: drát 0,8 mm dělá zhruba 17–20 A na 1 m/min, drát 1,0 mm zhruba 25–30 A na 1 m/min. Sto ampér s osmičkou tedy odpovídá 5–6 m/min.
Tři čísla, která tabulka bere jako dané
1. Vyložení drátu 10–12 mm
Měří se od konce průvlaku k plechu, ne od hubice. Pro drát 0,8 mm platí 10–12 mm, pro 1,0 mm spíš 12–14 mm. Hubice přitom zůstává 3–5 mm nad materiálem.
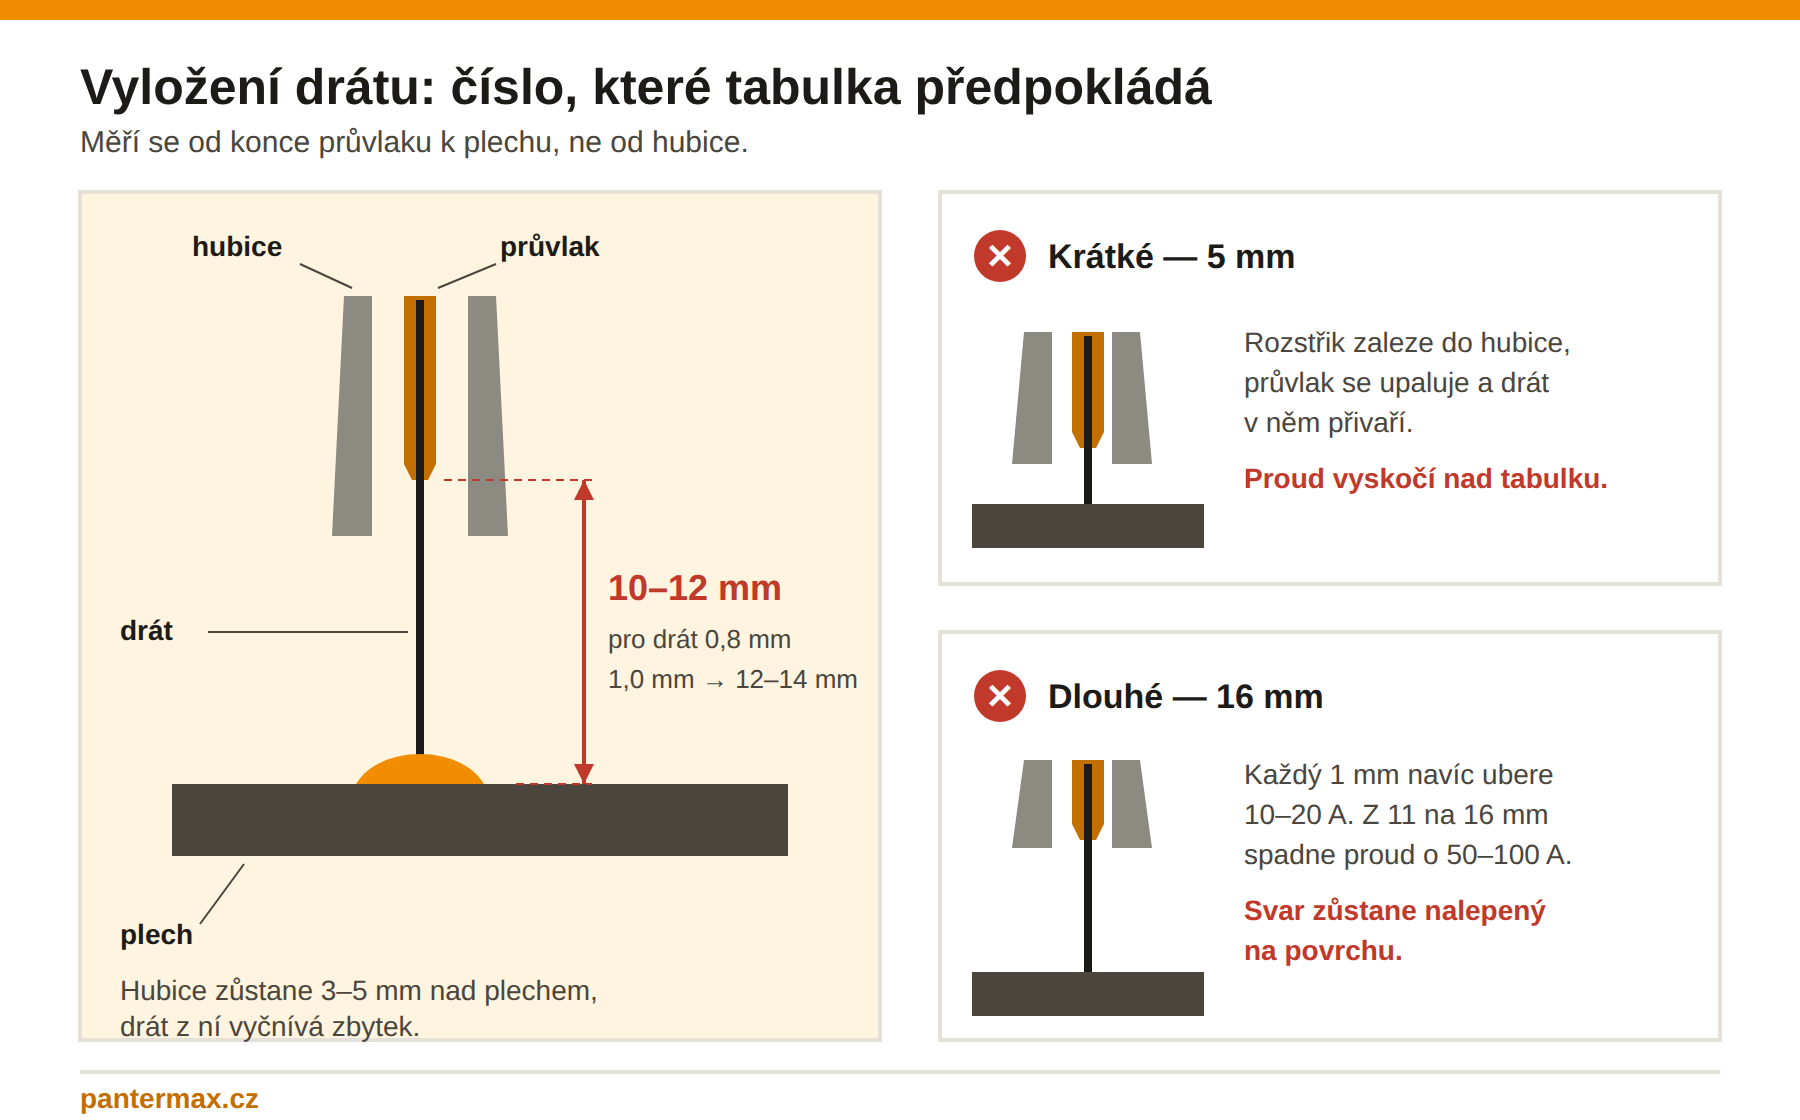
Tohle je jediný parametr, který si dokážete rozhodit rukou během vteřiny. Každý 1 mm vyložení navíc ubere 10 až 20 A — drát se předehřeje odporem dřív, než dorazí do oblouku. Když se vám tedy svar ke konci housenky přestane provařovat, nejspíš jste jen odtáhli ruku. Souvislosti kolem podávání drátu rozebírá podrobněji článek Vedení drátu v MIGu: kladky, bowden, přítlak a proč se drát „seká".
2. Průtok plynu = průměr drátu × 10
Drát 0,8 mm → 8 l/min, drát 1,0 mm → 10 l/min, drát 1,2 mm → 12 l/min. V průvanu nebo venku násobte 1,5, tedy osmička jede na 12 l/min a otevřená vrata dílny za zády stojí 4 litry za minutu navíc.
Nahoru to nefunguje. Nad 15 l/min se proud plynu roztočí do turbulence a začne pod hubici nasávat okolní vzduch — dostanete přesně ty póry, kterých jste se přidáním plynu chtěli zbavit. Dvacet litrů za minutu není pojistka, je to chyba, která vás navíc stojí lahev.
3. Polarita podle typu drátu
Plný drát pod plynem: kladný pól na hořáku. Plněný samokryvný drát, který se dodává v balení k většině svářeček: obráceně, kladný pól na zemnící svorku. Prohozená polarita se projeví přesně tak, jak lidé popisují na fórech — prská to jako blázen a svar zůstává navrchu. Rozdíl mezi oběma dráty řeší text Plněný drát vs. svařování s plynem: co se vyplatí v domácí dílně.
CO2 nebo směs C18? Změní se jediný sloupec
Při stejném posuvu drátu potřebuje čisté CO2 o 2 V vyšší napětí než směs 82 % argonu a 18 % CO2. Proto má tabulka dva sloupce a proto vám cizí nastavení nikdy nesedne, pokud nevíte, na jakém plynu ho někdo ladil.
Rozdíl v ceně vstupu je znát: osmilitrová lahev CO2 vyjde na 2 281 Kč, dvacetilitrová lahev směsi C18 na 5 365 Kč. Lahve se kupují do vlastnictví, žádné nájemné se neplatí. Vozí je přepravce zvlášť v režimu ADR, takže dorazí 2–3 dny po zbytku objednávky — počítejte s tím, když plánujete víkendovou práci.
Kde je CO2 ve slepé uličce: ve směsích s obsahem CO2 nad 20 % nelze dosáhnout sprchového přenosu. Oblouk se zúží, kapka se odtrhává nepravidelně a rozstřik zůstane vyšší, ať máte jakýkoli stroj a jakkoli vyladěné parametry. C18 leží těsně pod tou hranicí, čisté CO2 daleko nad ní. Kdo chce hladký, tichý svar, kupuje směs.
Doladění podle zvuku a podle řezu housenkou
Nastavte hodnoty z tabulky, vezměte odřezek stejné tloušťky a udělejte 15 cm dlouhou housenku. Pak porovnejte:
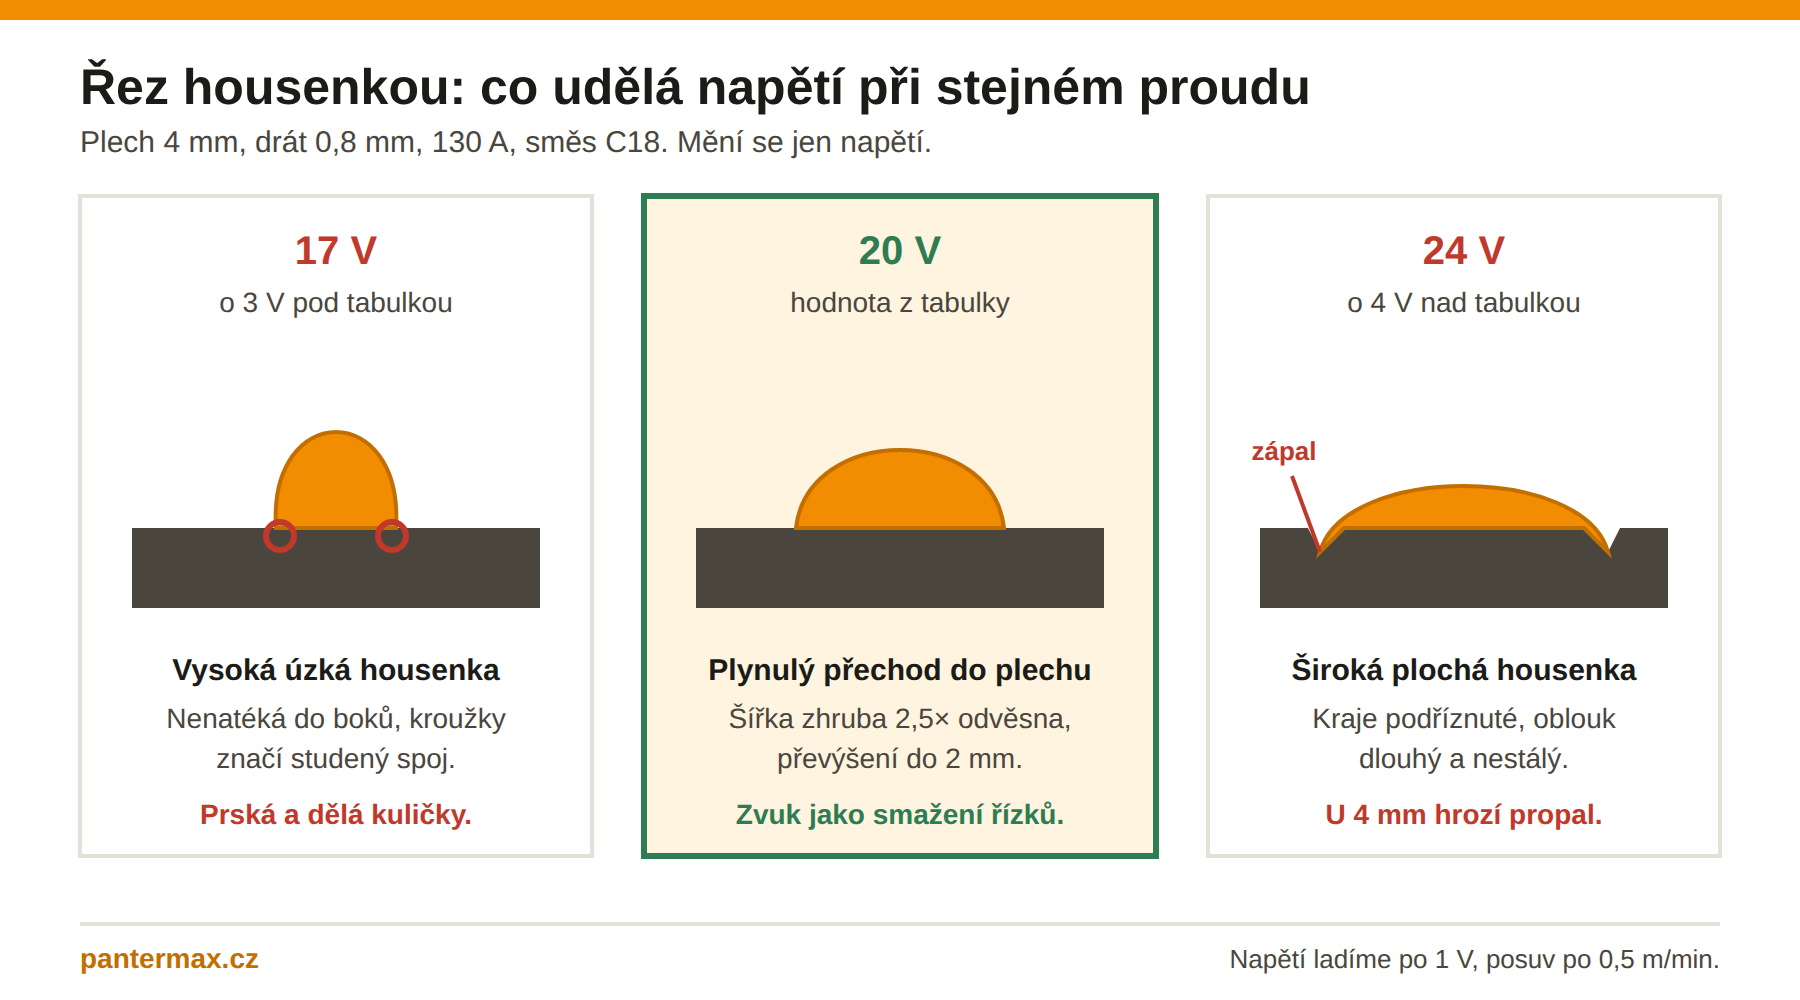
Zvuk je rychlejší ukazatel než vzhled. Správně nastavený krátký oblouk zní jako smažení řízků — souvislé, pravidelné praskání bez výstřelů. Sprchový přenos, na který se u hobby strojů dostanete jen výjimečně, spíš šumí.
| Co vidíte nebo slyšíte | Co je špatně | Co udělat |
|---|---|---|
| Prská a sype kuličky po celém svaru | málo napětí na daný posuv | +1 až +2 V, nebo −0,5 m/min |
| Drát narazí do plechu a hořák kope dozadu | posuv vysoký | −0,5 až −1,0 m/min |
| Drát se nažhaví, upadne kapka, oblouk zhasne | posuv nízký | +0,5 až +1,0 m/min |
| Housenka vysoká, úzká, nenatéká do boků | napětí o 2–3 V nízké | +1,5 až +2 V |
| Housenka plochá, kraje podříznuté | napětí o 3–4 V vysoké | −2 V |
| Dírky v housence jako po jehle | plyn pod 8 l/min nebo průvan | +3 l/min a zavřít vrata |
| Póry i při 15 l/min a víc | turbulence nasává vzduch | stáhnout na 10 l/min |
| Drát přivařený v průvlaku | vyložení pod 8 mm | odtáhnout hořák na 10–12 mm |
| Svar jde po pár ranách kladivem odloupnout | proud nízký o víc než 20 % | +15 až +25 A, zpomalit posun ruky |
| Díra v 1mm plechu | proud nad 60 A | −15 A a bodovat po 20 mm |
Postupujte po jednom parametru. Napětí měňte po 1 V, posuv po 0,5 m/min, plyn po 2 l/min. Kdo šahá na tři kolečka najednou, skončí u toho, co popisují lidé na svarforum.cz — „stále oblouk prskal a už nevím, co s tím". Deset dalších kroků proti rozstřiku najdete v článku Rozstřik při MIG/MAG: 10 praktických kroků, jak ho snížit.
Prvních deset minut s novým strojem: vezměte odřezek 3mm plechu, nastavte drát 0,8 mm na 115 A a 19 V (v CO2 21 V), plyn na 8 l/min a vyložení 11 mm. Udělejte tři housenky po 15 cm — první podle tabulky, druhou o 2 V níž, třetí o 2 V výš. Rozdíl uslyšíte i uvidíte a od té chvíle víte, kterým směrem na svém stroji točit. Odřezek si popište fixou a nechte ho u svářečky.
Kde tabulka končí
Osm a deset milimetrů jedním průjezdem nenajdete, protože to nejde. Ani u profesionálního stroje. Materiál nad 6 mm se svařuje s úkosem a na dvě až tři housenky — kořen 130–150 A, krycí vrstvy 160–180 A s drátem 1,0 mm. Jedna tlustá housenka vypadá zvenku dobře a uvnitř drží na několika desetinách milimetru provaření.
Sprchový přenos je pro hobby svářečku hraniční disciplína. Drát 0,8 mm do něj přechází kolem 155–165 A, drát 1,0 mm až kolem 200 A a k tomu je potřeba napětí 24–28 V, vyložení 16–19 mm a argonová směs. Stroj to sice na displeji ukáže, ale zastaví ho zatěžovatel: MIG210FALCO 3 LCD udrží 180 A po 4 minuty z každých deseti, plynule pak 114 A. MIG260LED zvládne 200 A šest minut z deseti a 155 A bez přestávky. MIG230DP jede natrvalo na 110 A. Co znamenají procenta na štítku, rozebírá text Zatěžovatel svářečky.
Hliník tahle tabulka neřeší a řešit nebude. Na hliníkové profily a plechy se v hobby podmínkách hodí TIG se střídavým proudem — takový stroj v našem sortimentu nevedeme, takže vám ho ani nebudeme doporučovat. MIG s drátem AlMg5 a čistým argonem je možný (MIG260LED má pro něj synergickou křivku), ale potřebuje teflonový bowden, U-drážkové kladky a materiál od 3 mm výš. Na 1,5mm hliníkovou lištu to v garáži nedopadne dobře.
Kolik drátu a plynu na to padne
Čísla se hodí, když plánujete nákup před projektem. Koutový svar a3 (odvěsna 4,2 mm) spotřebuje zhruba 89 g drátu na metr, svar a4 (odvěsna 5,7 mm) asi 160 g na metr včetně rozstřiku a odpalování špiček.
| Zásoba | Vystačí na svar a3 | Vystačí na svar a4 |
|---|---|---|
| Cívka D100 / 1 kg | 11 m | 6 m |
| Cívka D200 / 5 kg | 56 m | 31 m |
| Lahev 20 l / 200 bar (≈ 4 000 l plynu) | okolo 125 m | okolo 115 m |
U plynu počítejte o 20–40 % míň, než vychází z výpočtu — předfuk, dofuk a proplach hadice při každém startu spolykají svoje. Lahev tedy plánujte s rezervou.
Jedno omezení, na které se před nákupem zapomíná: MIG210FALCO 3 LCD pojme jen cívky D100 o hmotnosti 1 kg. Kilo drátu 0,8 mm je 253 metrů, což při 5,5 m/min vydrží 46 minut hoření oblouku a vystačí zhruba na 11 metrů koutového svaru a3. Na branku nebo přístřešek budete cívky měnit několikrát. MIG260LED a MIG230DP berou i cívky D200 o 5 kg, takže cena za kilo drátu klesne a měníte pětkrát méně často. Který průměr drátu na co, řeší Jak vybrat svařovací drát pro MIG/MAG.
Co k tomu potřebujete


Doprava zdarma od 5 000 Kč. Tlakové lahve vozí přepravce zvlášť v režimu ADR, 2–3 dny po zbytku objednávky.
Časté dotazy
Jaké nastavení na 2mm plech?
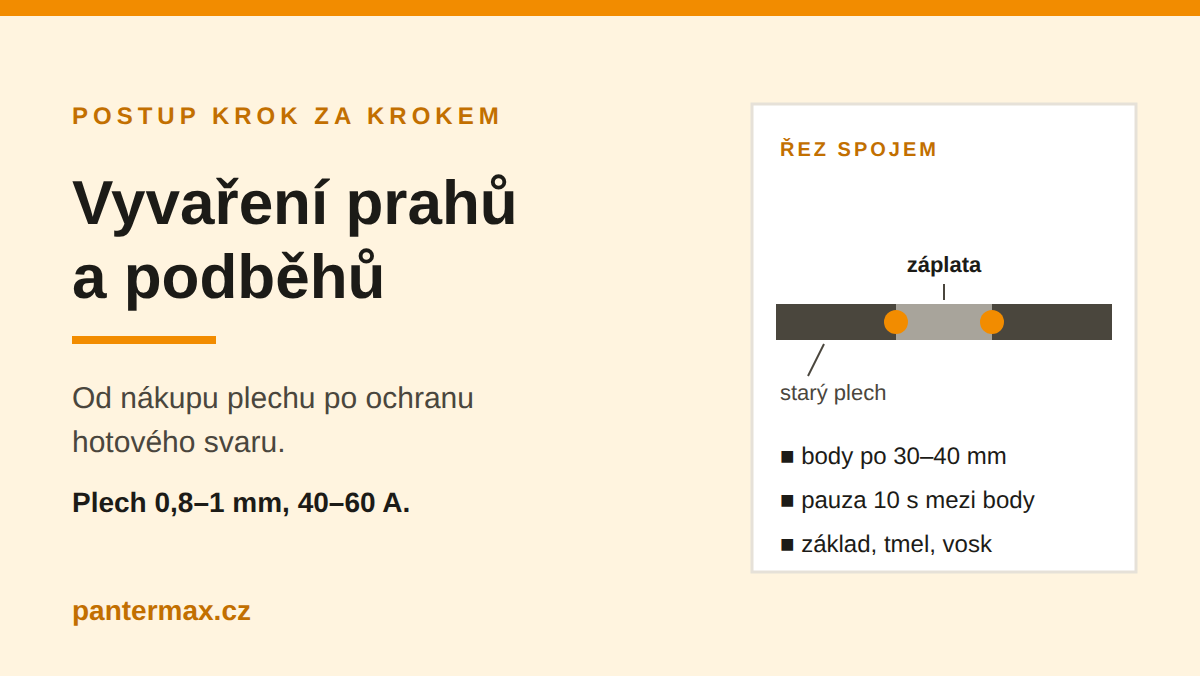
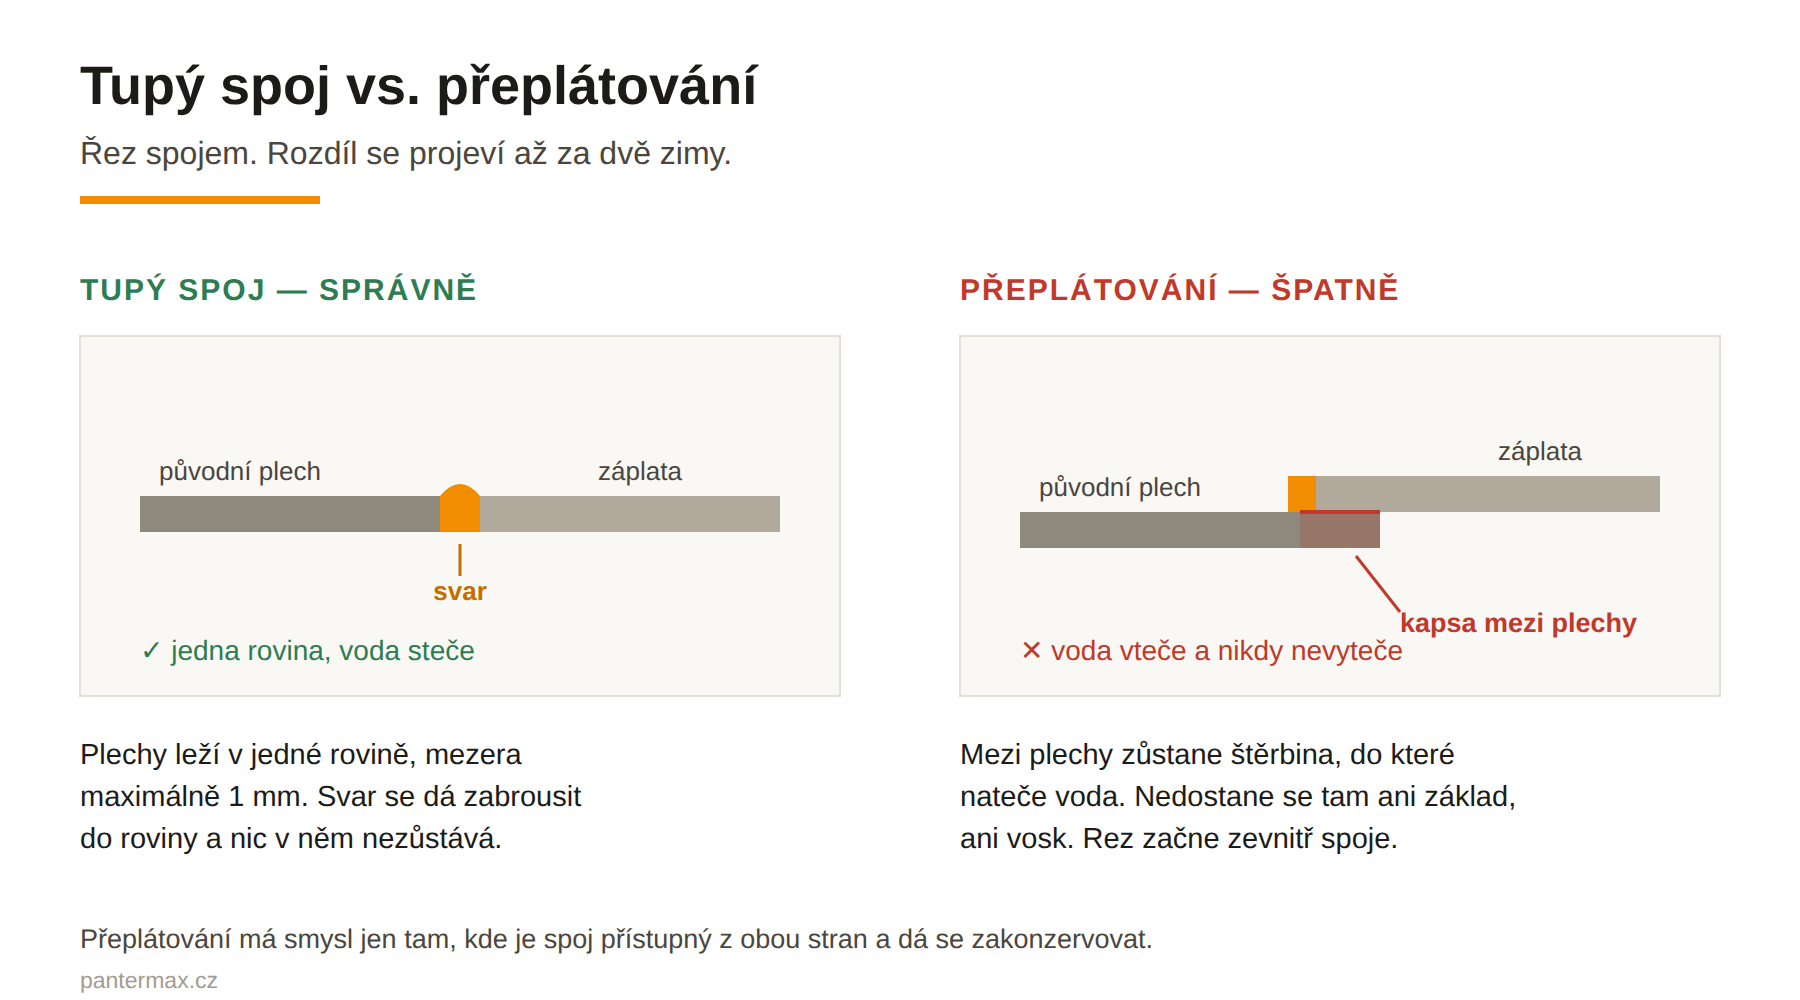
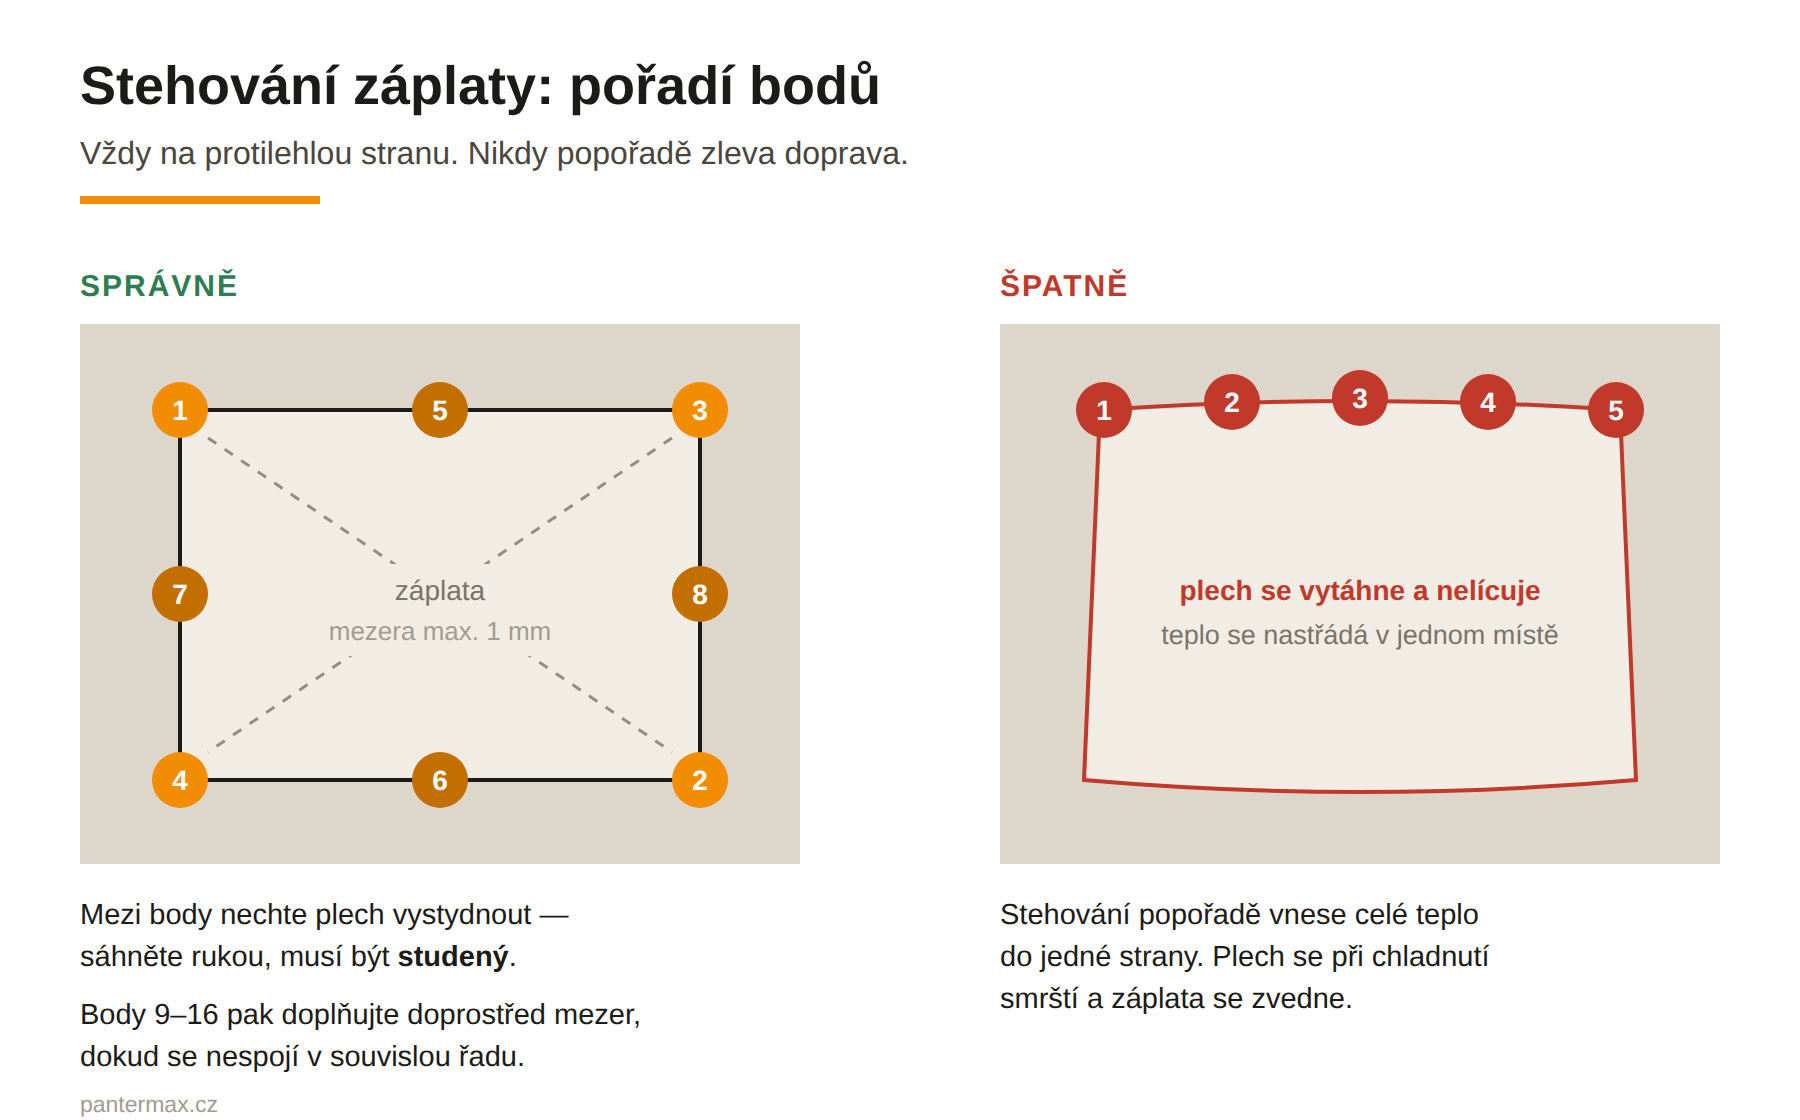
Drát 0,8 mm, proud 95–105 A, posuv 5,3–5,8 m/min, plyn 8–10 l/min. Napětí 18 V ve směsi C18, 20 V v čistém CO2. Když plechy nedoléhají a mezi nimi je 1 mm spára, nevařte souvislou housenku — bodujte po 20 mm a nechte plech mezi body vychladnout, jinak propálíte díru.
Proč mi to prská, i když mám plyn puštěný?
Ve třech případech ze čtyř je napětí o 2–3 V nízké proti posuvu drátu. Přidejte 1 V a poslouchejte; jakmile výstřely přejdou v pravidelné praskání, jste tam. Zbývající případy: prohozená polarita u plného drátu, vyložení nad 15 mm nebo zaneseny průvlak, kterým drát prokluzuje.
Kolik litrů plynu mám nastavit na redukčním ventilu?
Průměr drátu v milimetrech krát deset. Drát 0,8 mm → 8 l/min, drát 1,0 mm → 10 l/min. V průvanu 1,5násobek. Přes 15 l/min si ochranu plynem naopak zhoršíte.
Můžu svařit 6mm jekl svářečkou na kilové cívky?
Svařit ano, dodělat celou konstrukci prakticky ne. Na 6 mm potřebujete 180–200 A a drát 1,0 mm; kilová cívka 1,0mm drátu má 162 metrů a při 7 m/min vydrží 23 minut oblouku. Zatěžovatel 40 % k tomu přidá čtyřminutové okno z každých deseti. Na jeden nosník to stačí, na bránu si připlaťte za stroj s cívkami 5 kg.
Jak poznám, že mám málo napětí a ne málo posuvu?
Podle toho, co dělá drát. Při nízkém napětí drát tvrdě naráží do lázně a hořák vám kope do ruky. Při nízkém posuvu se drát nažhaví doběla, upadne z něj kapka a oblouk na okamžik zhasne. První se řeší přidáním 1–2 V, druhé přidáním 0,5–1,0 m/min.
Ceny uvedené v článku platí k datu vydání. Parametry svářeček najdete v technických listech na produktových stránkách.